
Заточка резцов
Ищете услугу заточка резцов - размещай заказ на сайте.
Выполняешь работы в этой сфере - размещай её в данном разделе.
Заточка резцов
Добавить услугу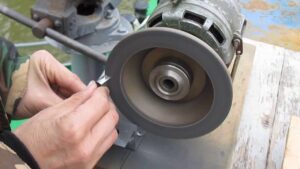

Заточка резцов — быстро, точно, по вашему запросу
Вы работаете в сфере металлообработки и ищете надёжного исполнителя для заточки резцов? Или, наоборот, предоставляете услуги заточки и хотите найти клиентов в своём регионе? Наша тематическая площадка — это специализированный агрегатор, созданный именно для профессионалов отрасли. Здесь встречаются заказчики и исполнители, заинтересованные в качественной и оперативной металлообработке.
Почему стоит разместить объявление именно у нас?
- Тематическая целевая аудитория: На площадке зарегистрированы только компании и специалисты из сферы металлообработки. Ваши потенциальные клиенты уже здесь.
- Гибкая фильтрация объявлений: Пользователи могут искать предложения по:
- Городу или региону;
- Видам оплаты (наличные, безнал, НДС/без НДС);
- Типу оборудования или технологии (включая криогенную обработку);
- Срокам выполнения и другим параметрам.
- SEO-оптимизированные объявления: Каждое объявление автоматически генерирует уникальные метатеги Title и Description — ключевые элементы для поискового продвижения. Это повышает видимость вашего предложения не только на нашей площадке, но и в поисковых системах.
- Сайт-визитка в подарок: За символическую плату за размещение объявления вы получаете полноценный лендинг (одностраничный сайт), где можно разместить:
- Описание услуг;
- Контакты;
- Фото оборудования или выполненных работ;
- Отзывы клиентов.
Как это работает?
- Разместите объявление — укажите тип услуги (заточка резцов, криогенная обработка и др.), регион, условия оплаты и детали.
- Получите лендинг — автоматически создаётся персональная страница с вашим предложением.
- Привлекайте клиентов — ваше объявление видят только заинтересованные пользователи, а метатеги помогают находить вас через Google и Яндекс.
Это не просто доска объявлений — это инструмент для роста вашего бизнеса в нише металлообработки.
Размещайте заказ или предложение уже сегодня и начните работать с теми, кто действительно ищет именно вас.
Процесс заточки резцов — это не просто восстановление остроты, а точное формирование геометрии режущей части, от которой напрямую зависит эффективность обработки заготовки. Угол заточки, включая передний и задний углы, а также вспомогательные углы, определяют направление схода стружки, качество обработанной поверхности и стойкость инструмента к износу. При ручной или станочной заточке важно соблюдать правила: последовательность обработки поверхностей (сначала главная задняя, затем вспомогательная задняя, передняя и переходная) , а также использовать подходящие абразивные материалы — например, алмазный круг для твердосплавных пластин или шлифовальные бруски для инструментальной стали. Доводка после основной заточки позволяет устранить микронеровности и повысить остроту кромки. Особенно важно обеспечить прямые и плоские поверхности, корректный радиус при вершине и фаски при необходимости — всё это влияет на то, насколько легко и чисто резец войдёт в металл.
Охлаждение в процессе заточки обязательно, чтобы избежать перегрева и потери твёрдости режущей кромки. Состояние державки и правильная установка резца в резцедержателе также критичны: даже идеально заточенный инструмент не покажет своих характеристик, если угол его установки нарушит расчётную геометрию. Значения углов зависят от типа обработки (черновое или чистовое точение), материала заготовки и состава пластины — например, для токарных отрезных резцов или при нарезании резьбы применяются разные параметры. Помните: правильно заточить — значит не просто «сделать острым», а обеспечить работоспособность инструмента на весь его ресурс.
Сам процесс заточки обычно выполняется с помощью специализированных заточных станков или приспособлений, где необходимо точно контролировать положение лезвия относительно диска — особенно при работе с твердосплавными пластинками, так как из-за их хрупкости и высокой твердости любая ошибка требует новых расходов. Для этого следует пользоваться уголомером или шаблонами, чтобы проверить, что ось вращения диска и базовая плоскость крепления резца образуют нужный угол, проходящей через главную кромку. При увеличении силы трения и температуры в зоне резания (например, при небольших подачах или высокой скоростью) даже минимальный заусенец или глубокие риски на поверхности могут снизить стойкость инструмента и повысить шероховатость обработанного торца. Поэтому, при заточке, особенно для токарного инструмента, важно соблюдать режим охлаждения, а при использовании алмазных кругов — подбирать зернистость: грубый круг (например, F60–F80) для формирования геометрии с нуля или при сильном износе, а тонкий (F100–F220) — для доводки и правки, чтобы удалить слой, искажающий форму головки, и добиться максимально чистой поверхности без микродефектов.
Так как твёрдый карбид имеет высокую теплостойкость, но низкую вязкость, при его обработке не следует давить руками — лучше подавать инструмент плавно по направляющей. От качества первой операции зависит, насколько долго резец проработает на заданном уровне эффективности — иногда достаточно одного неверного движения, чтобы раз и навсегда нарушить конструкции режущей части. Для мастерских или ИП, где важна особенности рентабельности, выгоднее брать круги со средней абразивностью (100/80–125/100), которые используются одновременно и для грубой, и для чистовой обработки. При выборе в магазине или на сайте надо обращать внимание не только на ширину и форму, но и на связку, тип — например, зелёного цвета часто указывает на хромовую основу, подходящую для твердых сплавов. Если остаются вопросы — можно написать в комментарий, оставить ссылку на блог или задать вопрос мастеру: опытный специалист всегда подскажет, какой способ затачивать в вашем случае будет оптимален, особенно при использованием нетиповых пластин или при работе с разных марок сталей.
Даже в условиях небольшой мастерской или гаража, где должен быть организован простой, но эффективный участок для обслуживания инструмента, точить не только резцы, но и сверла, фрезы и другие многолезвийные инструменты — сложнее, чем кажется на первый взгляд, поскольку геометрия этих инструментов зависит от множества параметров: угла наклона винтовой канавки, величины перемычки, симметрии режущих кромок — и малейшее отклонение может привести к биению, перегреву или поломке. Процесс заточки сверл, например, часто происходит с помощью специальных точильных приспособлений или станков с регулируемыми упорами, но при их отсутствии — вручную, по списку контрольных точек: сначала задние поверхности, затем — правка перемычки, и только после этого — финальная доводка пастой на чугунной плите или войлоке с алмазной суспензией. Здесь критически важно использовать угломер — без него почти невозможно добиться одинакового угла при обеих кромках, а значит, симметрии и стабильного резания. Особенно это актуально в конце рабочего дня, когда усталость рук и снижение внимания повышают риск ошибки. Не стоит забывать и про защитные очки и перчатки — даже при работе на малых оборотах искры и абразивная пыль представляют опасность, и место для заточки должно быть не только удобным, но и безопасным.
Часто задаваемые вопросы
Это тематический маркетплейс для компаний, работающих в сфере металлообработки, металлопроката и производства металлоизделий. Платформа помогает найти клиентов, разместить предложения и повысить узнаваемость бизнеса.
Достаточно пройти простую регистрацию и через личный кабинет добавлять услуги, продукты или металлопрокат. Каждое объявление получает уникальную SEO-оптимизированную страницу (лендинг).
Вы получаете доступ к целевой B2B-аудитории, упрощённый поиск заказчиков, SEO-продвижение и возможность анализа рынка.
Любые готовые металлоизделия: кронштейны, каркасы, стеллажи, ограждения, фланцы, шкивы, шестерни, и товар, который Вы производите.
Размещение доступно за символическую плату, что даёт вам полноценную визитку-лендинг и видимость в поисковых системах.
Любые технологические операции — токарная обработка, фрезерование, шлифовка, растачивание, протягивание, зубообработка и др.
Желательно — это повышает доверие со стороны заказчиков, особенно при работе с высокоточными или нестандартными деталями.
Опишите услугу подробно (минимум 500 символов), укажите типы работ, допуски, материалы, оборудование и примеры реализованных проектов.
Да, каждый лендинг автоматически формирует уникальные Title и Description — ключевые метатеги для поискового продвижения.
Да, прикрепление эскизов, DXF, STEP или PDF повышает доверие и ускоряет согласование.
Платформа поддерживает отзывы, а вы можете сами добавить информацию о сертификатах, стандартах (ГОСТ, ISO) и методах контроля качества.
Абсолютно — платформа особенно эффективна для компаний, работающих с партиями от 1 шт. до крупных тиражей.
Марка стали (например, А500С), размеры, толщина, длина, цена за тонну, наличие и контакты поставщика.
Рекомендуется создавать отдельные карточки под каждый тип проката — это улучшает точность поиска и повышает конверсию.
Надёжные поставщики указывают производителя, сертификаты соответствия и при необходимости предоставляют протоколы испытаний.
Да, платформа охватывает всю Россию — вы можете указать регион поставки, условия отгрузки и логистики.