

Содержание
Это тематическая площадка , где есть Ваши потенциальные клиенты.
Ваше объявление уникальны с точки зрения поисковых систем. Они будут содержать Title (он же тайтл) и description (дескрипшен) служебные метатеги , относящиеся к основным инструментам SEO-продвижения. Они важные в первую очередь для роботов. Вместе с тем, как видимая часть информации, выводимая в поисковой выдаче, мета-теги влияют на выбор пользователя. Они создаются автоматически.
Вам просто нужно написать хороший текст объявления. Создавая объявления за символическую плату Вы получаете сайт — визитку ( лендинг ).
Вытяжка круглых деталей (вытяжка цилиндрических деталей) — процесс превращения плоской заготовки в полую деталь цилиндрической формы. Вытяжка происходит за счёт пластической деформации, сопровождаемой смещением значительного объёма металла в высоту.
Особенности:
- При вытяжке кольцевая часть заготовки (D — d) превращается в цилиндр диаметром d и высотой h.
- Так как объём металла при вытяжке не изменяется, то при полной вытяжке цилиндра высота детали h больше ширины кольцевой части b.
- При большой степени деформации (глубокой вытяжке) и при небольшой толщине материала смещённый объём металла может образовывать гофры (волны) на деформируемой заготовке. Для предотвращения образования гофров и складок при вытяжке применяется прижим заготовки складкодержателем.
Технология
Некоторые способы вытяжки круглых деталей:
- Вытяжка в жёстких инструментальных штампах. Обычно штампы комбинированные: сначала вырубается заготовка для формовки-вытяжки, а затем выполняется операция вытяжки-формовки. В штампе есть два жёстких рабочих инструмента — матрица и пуансон.
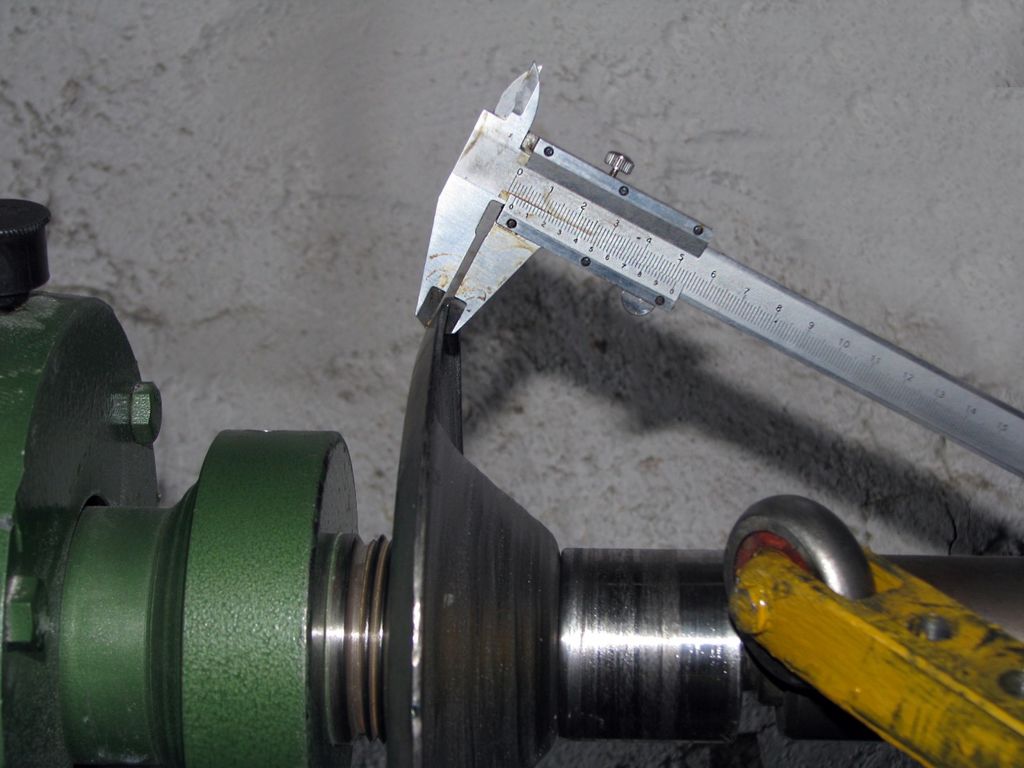
- Ротационная вытяжка. Заготовка раскатывается при помощи роликов по вращающейся оправке вдоль образующей детали, при отсутствии деформации фланца и изменения её диаметра. Может выполняться с заданным утонением стенок или без утонения.
Важно: при вытяжке материал заготовки, находящийся между прижимом и матрицей, утолщается, а в зоне перехода от дна к стенкам детали претерпевает утонение. Эта зона является опасной: при неблагоприятном сочетании параметров вытяжки в ней может произойти разрушение материала (отрыв дна).
Расчёт
Некоторые параметры, которые рассчитывают при вытяжке круглых деталей:
- Размеры заготовки. Основное правило — равенство объёмов заготовки и готовой детали, так как в процессе пластической деформации объём детали остаётся постоянным. При вытяжке без утонения стенок изменением толщины материала обычно пренебрегают, и определение размеров заготовки производят по равенству площади поверхности заготовки и готовой детали с припуском на обрезку.
- Количество технологических переходов вытяжки. Размеры детали при вытяжке сравнивают с заданным диаметром детали, и если операция выполняется за один переход, при d1 > d2 — за два и т. д..
- Зазоры и определение размеров рабочих частей матрицы и пуансона. Например, значения одностороннего зазора при вытяжке цилиндрических деталей определяют по таблице.
- Усилие вытяжки и усилие прижима. Для цилиндрических деталей усилие для первой операции вытяжки рассчитывают по формуле, для второй и последующих операций — по формуле. Коэффициенты для определения усилий зависят от относительной толщины штампуемого материала и коэффициента вытяжки.
Оборудование
Для вытяжки круглых деталей используют, например:
- Жёсткие инструментальные штампы. Обычно штампы комбинированные: сначала вырубается заготовка для формовки-вытяжки, а затем выполняется операция вытяжки-формовки.
- Специальные давильно-раскатные станки для ротационной вытяжки. При серийном производстве вытяжка выполняется на станках с гидравлическим перемещением роликов вдоль образующей детали. При вытяжке небольших деталей используют станки с горизонтальным шпинделем, при крупных — с вертикальным.
Контроль
Качество деталей, изготовленных вытяжкой, оценивают по различным параметрам, например:
- Отклонение формы. Принимают показатели: разностенность, косина, овальность, изогнутость, вогнутость, выпуклость, конусность.
- Отклонение контролируемых размеров от размеров рабочего инструмента. Основные контролируемые размеры — наружные диаметры и толщины стенок в верхнем и нижнем контрольных сечениях, высота детали и толщина дна.
- Шероховатость контролируемой поверхности. Оценивают по принятой по действующим стандартам номенклатуре параметров Rz, Ra, Rmax.
- Наличие дефектов (царапины, трещины, складки и др.). Явные поверхностные дефекты выявляют визуальным осмотром.
Характеристики
| Стоимость услуги | Цена по договору, Рыночная стоимость цены |
|---|---|
| Оплата | 100% предоплата |
| Варианты оплаты | По счету с НДС |
| Стоимость часа, руб. | 2000 |
| Форма организации бизнеса | ИП |
Преимущества
Собственная производственная база
Современное оборудование
Работаем с нестандартными заказами
Гарантируем качество продукции
Оставить заявку
Остались вопросы, или нужна помощь в подборе?
Оставьте свои контактные данные, наши менеджеры свяжутся с Вами и помогут в решении Вашей задачи.
Оставьте свои контактные данные, наши менеджеры свяжутся с Вами и помогут в решении Вашей задачи.