

Содержание
Это тематическая площадка , где есть Ваши потенциальные клиенты.
Ваше объявление уникальны с точки зрения поисковых систем. Они будут содержать Title (он же тайтл) и description (дескрипшен) служебные метатеги , относящиеся к основным инструментам SEO-продвижения. Они важные в первую очередь для роботов. Вместе с тем, как видимая часть информации, выводимая в поисковой выдаче, мета-теги влияют на выбор пользователя. Они создаются автоматически.
Вам просто нужно написать хороший текст объявления. Создавая объявления за символическую плату Вы получаете сайт — визитку ( лендинг ).
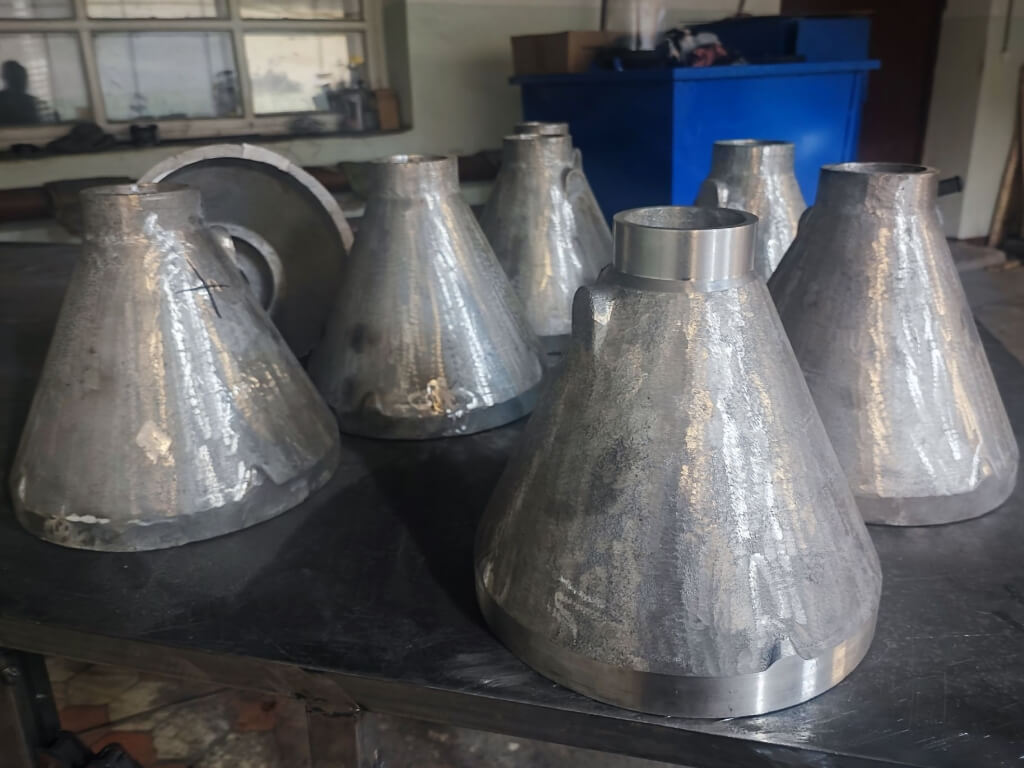
Для производства металлических отливок используют литейные стали — железоуглеродистые сплавы, которые содержат углерод (не более 2,14%) и другие элементы (фосфор, марганец, никель, сера, хром, ванадий и др.). Отличительная черта таких сталей — способность формировать сложную геометрию без дополнительной механической обработки после затвердевания расплава.
Классификация
Некоторые критерии классификации стали для отливок:
- По химическому составу. Различают углеродистые (не содержащие легирующих добавок) и легированные (с добавлением хрома, никеля либо молибдена). Углеродистые стали делятся на низкоуглеродистые (содержание углерода от 0,09 до 0,2%), среднеуглеродистые (содержание углерода от 0,2 до 0,45%) и высокоуглеродистые (содержание углерода от 0,5 до 1,0%). Легированные стали классифицируют по суммарной доле легирующих добавок: низколегированные (сумма легирующих элементов до 2,5%), среднелегированные (сумма легирующих элементов от 2,5 до 10%), высоколегированные (сумма легирующих элементов более 10%).
- По назначению. Выделяют конструкционные (используемые при создании несущих элементов), инструментальные (для режущего инструмента), а также специальные категории (жаропрочные, коррозионностойкие).
- По структуре. Выделяют перлитные структуры (обеспечивающие хорошее соотношение твёрдости и пластичности), ферритно-перлитные решения (востребованные за лёгкость обработки), мартенситные смеси (максимальная твёрдость после закалки) и аустенитные модификации (лучшие показатели коррозионной стойкости).
Марки
Технические характеристики литейных сталей для производства отливок регламентируются ГОСТ 977-88 «Отливки стальные. Общие технические условия». Некоторые марки стали, которые используют для отливок:
- Конструкционные нелегированные: 15Л, 20Л, 25Л, 30Л, 35Л, 40Л, 45Л, 50Л.
- Конструкционные легированные: 20ГЛ, 35ГЛ, 20ГСЛ, 30ГСЛ, 20Г1ФЛ, 20ФЛ, 30ХГСФЛ, 45ФЛ и другие.
- Легированные со специальными свойствами: 20Х13Л, 08Х14НДЛ, 09Х16Н4БЛ, 09Х17Н3СЛ, 10Х12НДЛ — коррозионно-стойкие, 20Х5МЛ, 20Х8ВЛ, 40Х9С2Л — жаростойкие, 20Х12ВНМФЛ — жаропрочная.
Маркировка сталей имеет строгую буквенно-цифровую структуру: первые две цифры указывают на среднее содержание углерода в сотых долях процента, буква «Л» в конце маркировки — обязательная и указывает, что сталь литейная.
Технологии производства
Процесс получения стальных отливок основан на заполнении жидким металлом литейных пресс-форм, кокилей и специальных выплавляемых моделей. Некоторые способы литья:
- Литьё в песчаные формы — использование одноразовых форм из песчано-глинистой смеси, кварцевого песка или другого формовочного материала.
- Кокильное литье — изготовление кокиля — металлической разборной изложницы для многократного использования. Предварительно подготовленный кокиль заполняется расплавленной массой, которая быстро остывает.
- Литьё стали по выплавляемым моделям — применяется для получения высокоточных стальных отливок сложной конфигурации от нескольких граммов до десятков килограмм.
Требования
Некоторые требования к отливкам из стали, регламентированные ГОСТ 977-88:
- Термическая обработка — отливки должны подвергаться термической обработке. Число допустимых полных термических обработок — не более трёх, а для отливок из аустенитных и аустенитно-ферритных легированных сталей со специальными свойствами — не более двух.
- Механические свойства — механические свойства конструкционной нелегированной и легированной стали для отливок со стенкой толщиной до 100 мм при комнатной температуре после окончательной термической обработки должны соответствовать нормам.
- Конфигурация и размеры — конфигурация и размеры отливок должны соответствовать чертежам, утверждённым в установленном порядке.
- Очистка — отливки должны быть очищены от формовочной смеси, окалины и пригара, прибыли и питатели — удалены.
- Дефекты — на подлежащей механической обработке поверхности отливки не допускаются дефекты в виде раковин, спаев, утяжин, плёнок, превышающие по глубине припуск на механическую обработку.
Характеристики
| Стоимость за кг, руб. | 4120 |
|---|---|
| Город | г Казань |
| Предоплата | Нет |
| Варианты оплаты | По счету без НДС |
| Доставка | Доставка до адреса |
Преимущества
Собственная производственная база
Современное оборудование
Работаем с нестандартными заказами
Гарантируем качество продукции
Оставить заявку
Остались вопросы, или нужна помощь в подборе?
Оставьте свои контактные данные, наши менеджеры свяжутся с Вами и помогут в решении Вашей задачи.
Оставьте свои контактные данные, наши менеджеры свяжутся с Вами и помогут в решении Вашей задачи.